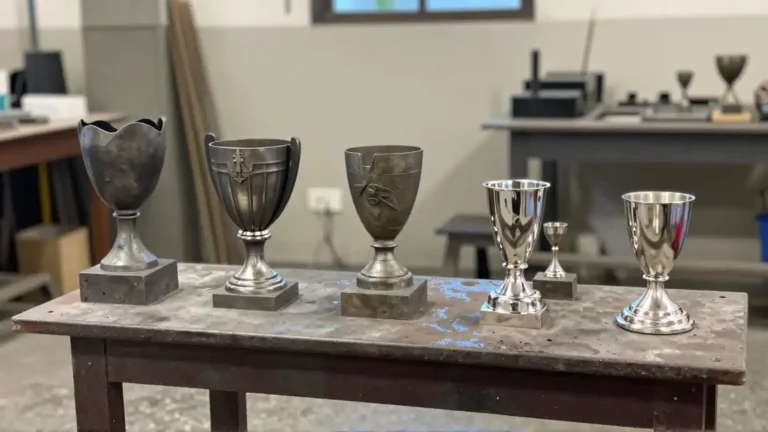
Dwa metalowe elementy po pokryciu mogą mieć podobny kolor, choć ich warstwy wykonano inną metodą i do innego zadania. Błysk nie potwierdza grubości, przyczepności ani zgodności z wymaganiami pracy. Żeby ocenić efekt galwanizacji, trzeba wiedzieć, co zamówiono.
Prąd uczestniczy w osadzaniu metalu
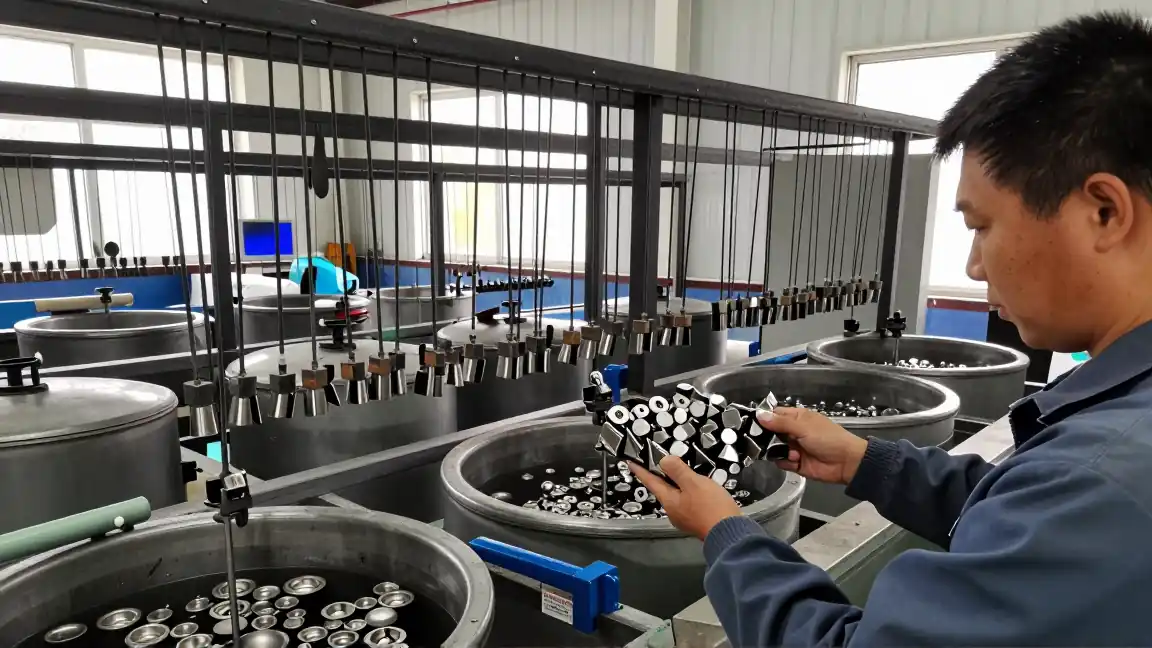
Galwaniczne nakładanie powłoki jest procesem elektrolitycznym. Część przygotowaną do pokrycia umieszcza się w odpowiednim elektrolicie i włącza do obwodu jako katodę. Przy kontrolowanym przepływie prądu zachodzą reakcje prowadzące do osadzania metalu na powierzchni. Taką zasadę opisuje podręcznik Nickel Institute.
Nie każde nakładanie metalowej warstwy działa w ten sposób. Niklowanie chemiczne nie wymaga zewnętrznego prądu do osadzania, a cynkowanie ogniowe jest innym procesem. Gdy w rozmowie pada ogólna nazwa powłoki, doprecyzuj metodę wykonania. Różnicę między niklowaniem elektrolitycznym i chemicznym przedstawia Nickel Institute.
Opis mechanizmu nie jest instrukcją samodzielnego prowadzenia kąpieli. Skład, przygotowanie materiału, parametry pracy i obsługa ścieków należą do technologii zakładu.
Podłoże przygotowuje się do konkretnego procesu
Olej, tlenki lub pozostałości wcześniejszej warstwy mogą przeszkadzać w uzyskaniu właściwej przyczepności. Czyszczenie i aktywacja nie są dowolnym zestawem tych samych czynności dla wszystkich metali. Atotech wskazuje przygotowanie powierzchni jako warunek jakości kolejnych powłok.
Do zakładu przekaż materiał, stan powierzchni i znaną historię części. Ustal, czy w cenie jest usunięcie starego pokrycia oraz jakie wady pozostaną po przygotowaniu. Szczególnie przy regeneracji nie zamawiaj idealnego wyglądu bez oceny rzeczywistego podłoża.
Warstwa nie rośnie jednakowo w każdym miejscu
Rozkład prądu jest związany między innymi z geometrią elementu i jego położeniem w procesie. Wystające powierzchnie i głębokie wnęki mogą mieć różną grubość osadu. Podręcznik Nickel Institute omawia ten związek dla niklowania i znaczenie zdolności kąpieli do pokrywania trudniej dostępnych miejsc.
Dlatego zapis „powłoka o określonej grubości” wymaga wskazania, gdzie i jak będzie sprawdzana. Średnia z kilku pomiarów nie odpowiada automatycznie wymaganiu minimalnej grubości w ważnym miejscu. Punkty kontroli należy uzgodnić z technologią oraz funkcją części.
Przy projektowaniu warto zapytać, które powierzchnie są trudne do pokrycia i gdzie mogą powstać ślady kontaktu lub mocowania. Zmiana ukrytej cechy geometrycznej bywa prostsza niż późniejsze poprawianie całej partii.
Wybiera się układ powłok, nie sam kolor
Warstwa może służyć ochronie, wyglądowi lub określonej funkcji technicznej. Czasem wymagany jest układ kilku warstw i dodatkowe wykończenie. W opisie technologii cynkowych Atotech obok osadzania metalu występują pasywacje i uszczelnienia. Sama nazwa „cynk” nie opisuje pełnego systemu.
Porównanie metali ma sens po określeniu środowiska i zadania. Odrębny artykuł o cynkowaniu i niklowaniu rozwija tę decyzję. W zleceniu galwanicznym podaj również powierzchnie, które nie mogą zostać pokryte, oraz wymagany wymiar końcowy.
Przykład: uchwyt z powierzchnią widoczną i otworem montażowym
Załóżmy, że zamawiasz ozdobny uchwyt. Widoczna strona ma odpowiadać zatwierdzonej próbce, natomiast otwór musi współpracować z elementem mocującym. To dwa wymagania odbioru: wygląd i geometria po całym procesie.
Próbka pomoże uzgodnić wykończenie, lecz nie zastąpi kontroli otworu. Ustal jego stan po pokryciu, ewentualne maskowanie oraz sposób pomiaru. Odnotuj dopuszczalne ślady na niewidocznej stronie. Ten poglądowy przykład pokazuje, dlaczego jedno słowo „połysk” nie wystarcza do zamówienia.
Przy odbiorze wróć do uzgodnionej specyfikacji: rodzaju układu, miejsc kontroli, wymiarów i wyglądu. Dopiero taki zapis pozwala ocenić pokrycie jako część gotowego wyrobu.