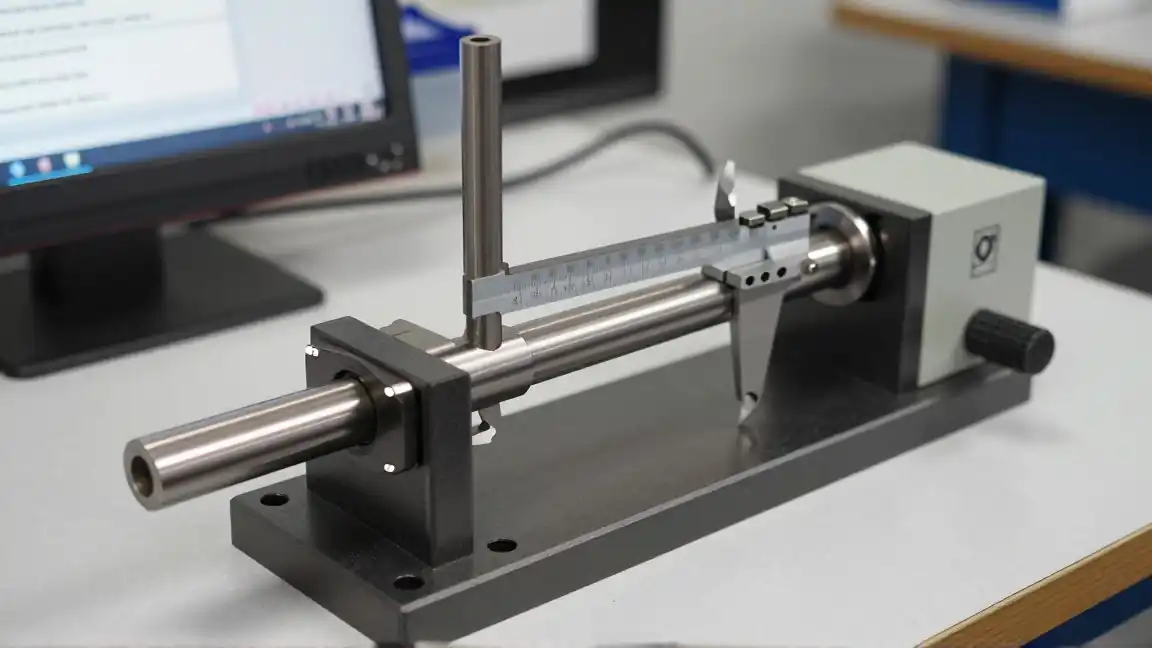
Wymiar 20 mm na rysunku nie oznacza, że każda gotowa część będzie miała idealnie 20,000 mm. Produkcja i pomiar wiążą się z odchyleniami. Tolerancja określa, w jakim zakresie wymiar może się mieścić, aby część spełniała wymagania.
Setne części milimetra mogą decydować o pasowaniu, ale nie każda powierzchnia wymaga takiej dokładności. Rysunek powinien odróżniać cechy istotne dla działania od tych, które nie wpływają na współpracę elementów.
Wymiar nominalny i zakres dopuszczalny
Zapis 20,00 ±0,02 mm oznacza w tym przykładzie przedział od 19,98 do 20,02 mm. Tolerancja całkowita wynosi 0,04 mm. Zapis z odchyłkami jednostronnymi może tworzyć inny przedział mimo tej samej wartości nominalnej.
W dokumentacji sprawdź także tolerancje ogólne oraz wymagania wskazane dla konkretnej cechy. Nie zakładaj, że brak odchyłki przy jednej liczbie oznacza zupełny brak wymagań. Obowiązujące reguły powinny być jednoznaczne dla konstruktora, wykonawcy i odbiorcy.
Przykład: wałek musi wejść w otwór
Załóżmy, że dopuszczalna średnica otworu wynosi 20,000–20,020 mm, a wałka 19,970–19,990 mm. Najmniejszy luz średnicowy to 20,000 − 19,990 = 0,010 mm. Największy to 20,020 − 19,970 = 0,050 mm.
To ilustracja rachunku, nie zalecane pasowanie dla konkretnego mechanizmu. Pokazuje, że o współpracy decydują skrajne dopuszczalne wymiary obu części. Porównanie wyłącznie ich wartości nominalnych nie wystarcza.
Rzeczywisty montaż zależy także od kształtu, chropowatości, temperatury i sposobu wprowadzania części. Otwór o poprawnej średnicy, ale nadmiernej owalności, może nie zachowywać się jak idealny walec. Tolerancja wymiaru i tolerancje geometryczne opisują różne cechy.
Kilka wymiarów może złożyć się na jeden problem
W zespole odchyłki mogą się sumować. Jeżeli położenie elementu zależy od trzech kolejnych odległości, sprawdzenie każdej osobno nie gwarantuje, że wynikowy odstęp będzie odpowiedni. Sposób analizy łańcucha wymiarowego należy ustalić dla projektu.
Bazy wskazują, od czego określa się położenie lub dokonuje pomiaru. Jeśli wykonawca i odbiorca przyjmą inne powierzchnie odniesienia, mogą otrzymać różne oceny. Do wyjaśnienia reklamacji potrzebny jest więc rysunek z bazami, a nie tylko lista pojedynczych wymiarów.
Rozdzielczość miernika nie wystarcza do odbioru
Wyświetlanie 0,01 mm nie oznacza automatycznie błędu pomiaru mniejszego od 0,01 mm. Znaczenie mają parametry przyrządu, metoda, nacisk, ustawienie i stan części. Przy wąskim przedziale tolerancji potrzebna jest odpowiednia zdolność pomiarowa.
W opisie doboru mikrometru Mitutoyo oceniono nie tylko wskazania urządzenia, ale również warunki pracy i sposób jego użytkowania. Konkretne dane tego zastosowania nie są uniwersalnym progiem dla każdej kontroli.
Przy wyniku bliskim granicy trzeba uwzględnić niepewność i uzgodnioną regułę decyzji. Zaokrąglenie odczytu tak, aby wyglądał na zgodny, nie jest metodą potwierdzania jakości.
Temperatura i dalsze procesy
Gorąca część po obróbce może mieć inny wymiar niż po ustabilizowaniu w warunkach pomiaru. Ręczne ogrzewanie małego elementu albo różna temperatura przyrządu i części również mogą mieć znaczenie. Warunki powinny odpowiadać wymaganiom kontroli.
Powłoka, obróbka cieplna lub kolejne mocowanie mogą zmienić wymiar i kształt. Ustal, czy tolerancja dotyczy półproduktu, czy gotowej części po wszystkich operacjach. W zamówieniu nie wolno pozostawić tej kwestii domyślnej, jeśli decyduje o montażu.
Nie zaostrzaj tolerancji tylko dlatego, że maszyna „potrafi setki”. Każde wymaganie powinno wynikać z funkcji i mieć możliwy do wykonania pomiar. Powierzchnie omawia tekst o chropowatości po obróbce, a organizację wykonania — przygotowanie krótkiej i długiej serii CNC.