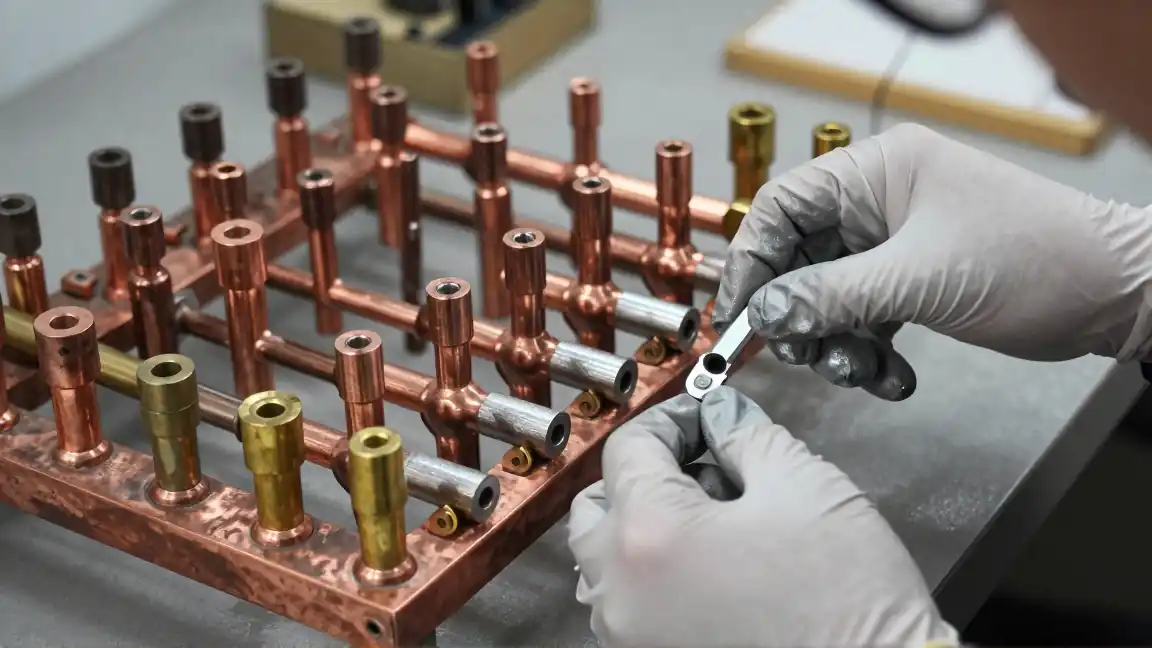
Cynowanie tworzy na części warstwę cyny; cynkowanie dotyczy cynku. Podobieństwo nazw nie oznacza zamienności procesów. Przy cynowaniu technicznym celem może być powierzchnia odpowiednia do lutowania lub określonego połączenia. Dobrze wykonana warstwa ma spełnić te wymagania również po przechowywaniu i dalszej obróbce.
Przygotowanie to więcej niż wytarcie części
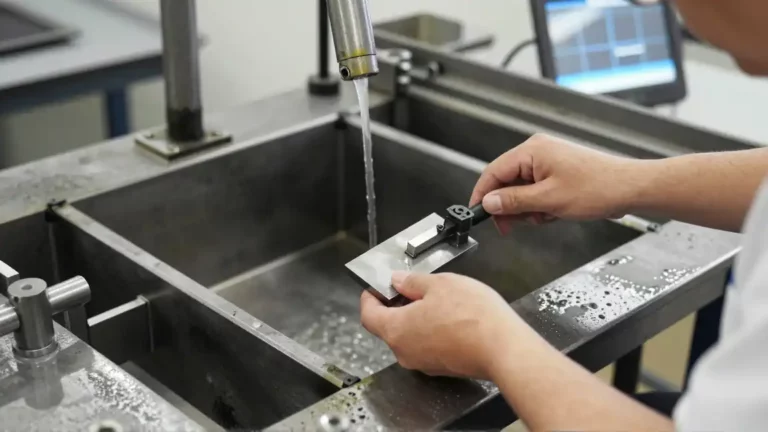
Ślad oleju technologicznego i warstwa tlenków to różne problemy. Czyszczenie usuwa zabrudzenia, a aktywacja przygotowuje powierzchnię do kolejnego etapu. W przemysłowych sekwencjach cynowania opisywanych przez Technic występują oddzielne operacje czyszczenia elektrolitycznego i aktywacji kwasowej przed osadzaniem cyny. Sposób dobiera się do materiału i stanu detalu.
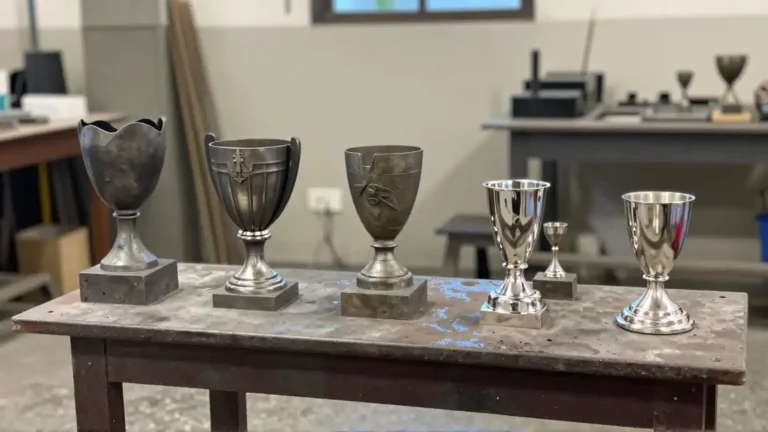
To wyjaśnia, dlaczego część wyglądająca na czystą nie musi być gotowa do nałożenia powłoki. Przy regeneracji trzeba także rozpoznać wcześniejsze warstwy. Informacja „metal srebrzysty” nie określa podłoża; zakład powinien znać materiał albo uzgodnić jego identyfikację przed przyjęciem technologii.
Przykładowo w zleceniu używanych uchwytów warto oddzielić czyszczenie, ocenę odsłoniętego materiału i wykonanie powłoki. To własny przykład organizacji pracy. Jeśli po usunięciu starych warstw ujawni się uszkodzenie, powinien istnieć moment uzgodnienia dalszego zakresu, zamiast automatycznego pokrywania każdej dostarczonej części.
Mat, połysk i przetopienie opisują różne decyzje
Cynowanie galwaniczne polega na elektrolitycznym osadzaniu warstwy. Dokumentacja Technic rozróżnia procesy matowe i błyszczące, a także wariant z przetopieniem wcześniej osadzonej cyny, określany jako reflow. Przetopienie jest dodatkowym etapem; nie należy mylić go z samym zanurzeniem części w stopionym metalu.
Ustal z wykonawcą, co oznacza nazwa w ofercie i dlaczego wybrano ten wariant. Jeżeli część ma być później lutowana, uzgodnij wymagania tego procesu. Jeżeli jest stykiem, znaczenie mają warunki połączenia. Połysk nie jest samodzielnym dowodem, że powłoka lepiej spełnia jedną z tych funkcji.
Podobnie słowo „cyna” wymaga doprecyzowania, gdy specyfikacja rozróżnia czystą cynę i stop. W elektronice o szczególnych wymaganiach niezawodności uwzględnia się również metaliczne wąsy, czyli przewodzące nitkowate struktury mogące wyrastać z niektórych powłok. NASA opisuje związane z nimi ryzyko zwarć. Ocena należy do projektanta danego zastosowania; wygląd próbki nie zastępuje wymagań niezawodności.
Rysunek powinien wskazywać, co jest istotne
Nie wystarczy przesłać fotografii i poprosić o równy kolor. Zaznacz miejsca, które muszą być pokryte, powierzchnie wyłączone oraz punkty, w których powłoka ma być sprawdzona. Rozdziel wymaganie wizualne od funkcjonalnego, na przykład lutowności określonego fragmentu.
W partii drobnych elementów uzgodnij także dopuszczalne ślady procesu, sposób identyfikacji i warunki pakowania. Użyteczna specyfikacja mówi, jak ocenić zgodność, nie tylko jak detal powinien wyglądać na zdjęciu. Wymagania grubości i wymiarów po wykonaniu powinny wynikać z projektu części.
Odbiór i przechowywanie są częścią zadania
Przed realizacją ustal metodę kontroli przyczepności, grubości lub lutowności, zależnie od potrzeb. Zapytaj, czy testy obejmują każdą część, próbkę partii czy osobne próbki technologiczne. Te rozwiązania dostarczają różnego rodzaju informacji i powinny być jawne w dokumentacji.
Otrzymaną partię przechowuj według uzgodnionych warunków, szczególnie jeśli ma czekać na lutowanie. Specyfikacja odbioru powinna określać również czas i warunki do dalszej operacji. Funkcję warstwy na miedzianych połączeniach szerzej opisuje tekst o cynowaniu elementów miedzianych.